感应加热线圈选型:工件几何、频率与功率的协同判断
从工件形状、加热区域、频率、功率与线圈间隙出发,梳理感应加热线圈初选及现场验证的关键问题。
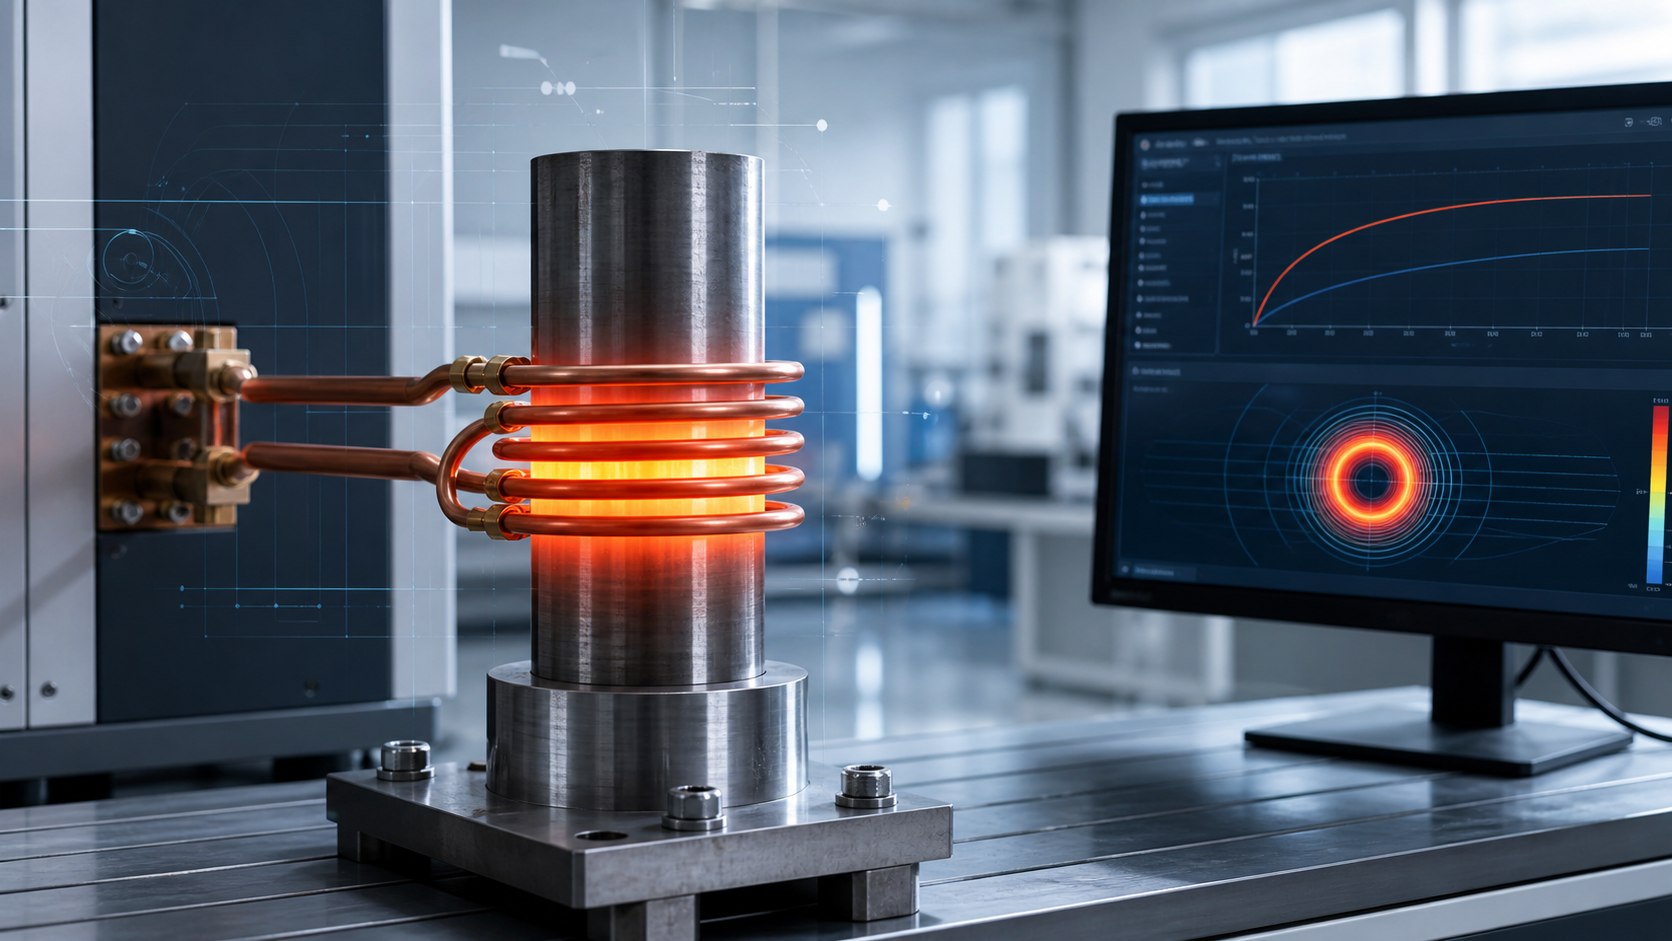
感应加热方案不能只按设备标称功率选择线圈。工件的外形、需要加热的区域、材料状态与生产节拍,都会改变线圈布置和工艺窗口。初选时宜先明确目标温度、允许温差及需要复核的质量指标。 先看工件和加热区域 圆柱、管件、平板与局部异形区域对线圈的包围方式不同。线圈与工件之间的间隙、线圈长度及工件运动方式,会影响耦合和加热均匀性。整体加热与局部表面处理应分别确定测温位置,避免只用单点温度判断工艺是否合格。 频率与功率需要一起考虑 工作频率影响电流在工件中的分布,功率与加热时间共同决定能量输入。材料电阻率和磁性还可能随温度变化,因此不能把常温下的一组参数直接当作整个加热过程的定值。设备容量、线圈冷却和现场供电条件也应同步核对。 用试验验证设计边界 建议记录工件尺寸、材料批次、线圈间隙、频率、功率、加热时间以及表面和内部测温结果。对于安全关键零件、复杂异形区域或批量生产工艺,还应结合实测温度曲线、金相与硬度数据复核,不能仅依赖理论估算。 如果需要针对具体工件讨论磁性材料与结构选型,可 联系恒创磁电工程团队 。